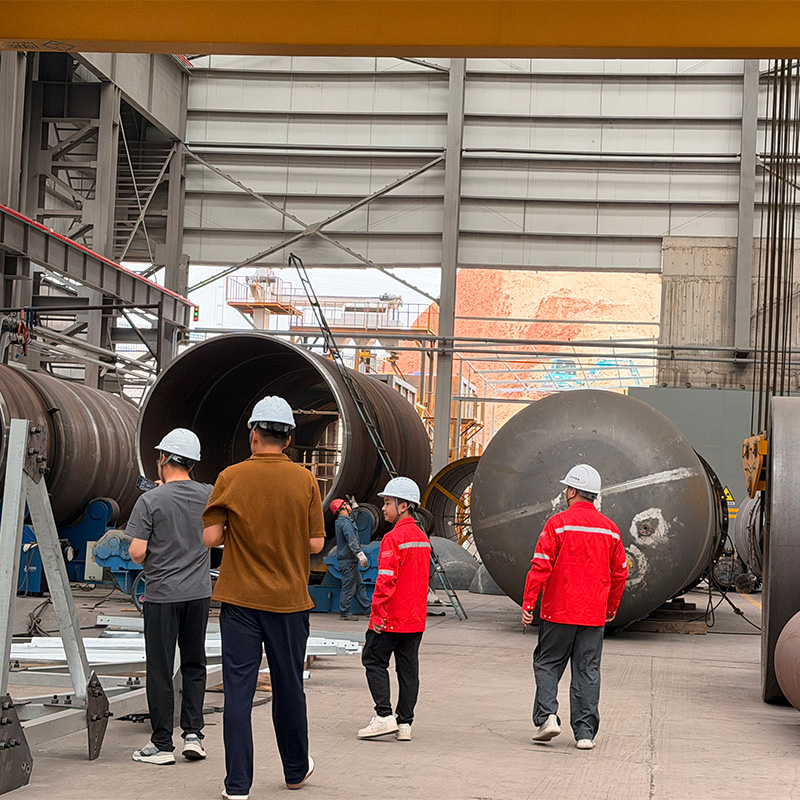
Резервуар 60 м3 для пищевой промышленности: кейс от известного поставщика
2026-05-23
- Почему резервуар 60 м3 становится критической точкой для пищевого производства
- Технические параметры: что скрывается за цифрой 60 м3
- Специфика применения в молочной и beverage индустрии
- Риски импорта и критерии выбора надежного поставщика
- Экономическое обоснование: почему качественный резервуар окупается быстрее
- Процесс заказа и контроля качества: пошаговый алгоритм
- Будущее резервуарного парка: тренды 2025-2026 годов
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг к эффективности
Почему резервуар 60 м3 становится критической точкой для пищевого производства
Выбор емкости объемом ровно 60 кубических метров — это не просто арифметическая задача подбора габаритов. В нашей практике работы с заводами по переработке молока, соков и пива мы неоднократно сталкивались с ситуацией, когда заказчики выбирали стандартные 50 или 100 кубов, игнорируя специфику своих технологических циклов, и платили за это миллионными убытками. Резервуары такого объема занимают уникальную нишу: они достаточно велики, чтобы обеспечить непрерывность процесса при суточной загрузке средних предприятий, но при этом компактны enough для установки в существующих цехах без капитальной перестройки фундамента. Когда температура продукта требует строгого контроля, а частота партий составляет 4-6 раз в сутки, именно 60-кубовая емкость становится «золотой серединой», позволяющей избежать простоя линии или, наоборот, порчи сырья из-за слишком долгого хранения.
Мы видели案例, где компания сэкономила 15% на закупке оборудования, купив два резервуара по 30 м3 вместо одного на 60 м3, но потеряла 40% полезной площади цеха и увеличила теплопотери через стенки почти вдвое. Это классическая ошибка, когда фокус смещается на цену металла за тонну, а не на общую стоимость владения (TCO). Для пищевой промышленности, где санитарные нормы диктуют жесткие требования к мойке и стерилизации, каждый лишний сварной шов и каждая дополнительная люк-лаз — это потенциальный очаг бактериального загрязнения. Поэтому вопрос выбора поставщика, способного предложить не просто «железную бочку», а инженерно просчитанное решение, выходит на первый план. ООО «Ганьсу Юрун Инженерные Тяжелые Технологии» в своих проектах всегда начинает с анализа технологической карты клиента, а не с каталога готовых изделий, что позволяет избежать подобных дисбалансов еще на этапе проектирования.
Технические параметры: что скрывается за цифрой 60 м3
На первый взгляд может показаться, что все емкости одинаковы, если они вмещают нужный объем жидкости. Однако в реальности резервуары для пищевой промышленности — это сложные инженерные системы, где геометрия, толщина стенки и марка стали определяют срок службы и безопасность продукта. Объем 60 м3 при диаметре около 3,5–4 метров создает специфические нагрузки на днище и опорные конструкции, которые нельзя компенсировать простым увеличением толщины металла. Мы рекомендуем обращать внимание на соотношение высоты к диаметру (H/D). Для продуктов с низкой вязкостью, таких как вода или осветленные соки, оптимальным является коэффициент близкий к 1.5–2.0, что обеспечивает эффективное перемешивание и слив. Для вязких сред, например, йогуртов или сиропов, высота должна быть меньше, чтобы насосное оборудование не работало на предельных режимах всасывания.
Материал исполнения — второй критический параметр. В 95% случаев для пищевых целей используется нержавеющая сталь AISI 304 (08Х18Н10) или AISI 316L (03Х17Н14М2), если речь идет о продуктах с повышенным содержанием хлоридов или кислот. Разница в цене между этими марками составляет около 20-25%, но экономия на 316-й стали при производстве рассолов или кисломолочных продуктов приведет к питтинговой коррозии уже через 18–24 месяца эксплуатации. Мы фиксировали случаи, когда внутренние поверхности резервуаров из AISI 304 начинали шелушиться в зонах сварных швов через год работы с агрессивными моющими средствами (CIP-мойка). Это не просто дефект металла, это нарушение технологии сварки и отсутствие правильной пассивации поверхности после изготовления.
Толщина стенок для резервуара 60 м3 обычно варьируется от 4 мм до 8 мм в зависимости от наличия рубашки обогрева или охлаждения. Если емкость работает под атмосферным давлением, расчет ведется исходя из гидростатического давления столба жидкости и ветровых нагрузок (для наружной установки). Ошибка в расчетах на 1 мм может привести к деформации («эффект банки из-под консервов») при вакуумировании во время мойки горячим паром. Наши инженеры используют метод конечных элементов для моделирования напряжений, что позволяет оптимизировать металлоемкость без потери запаса прочности. Важно помнить: сертификат на сталь должен сопровождать каждую партию, и поставщик обязан предоставить его до отгрузки. Отсутствие документов — красный флаг, сигнализирующий о возможном использовании вторичного металла или подмене марки.
Конструктивное исполнение днища также играет роль. Коническое или эллиптическое днище предпочтительнее плоского для полного слива продукта. Угол конуса должен быть не менее 15 градусов для самотечного слива воды и не менее 30–45 градусов для вязких масс. Плоское дно допустимо только для емкостей, установленных на идеально ровном фундаменте и предназначенных для хранения инертных жидкостей, но даже в этом случае остаются «мертвые зоны», где скапливается осадок. В пищевой промышленности это недопустимо, так как ведет к размножению микроорганизмов. При заказе обязательно уточняйте тип днища и наличие уклона к сливному патрубку.
Специфика применения в молочной и beverage индустрии
Рассмотрим реальный сценарий использования 60-кубового резервуара в молокоперерабатывающем заводе средней мощности. Здесь емкость выполняет функцию танка созревания или промежуточного накопления перед пастеризацией. Основной вызов — поддержание температуры продукта в узком диапазоне (+4°C для сырого молока или +35…+40°C для закваски) в течение длительного времени. Обычная изоляция из минеральной ваты толщиной 50 мм часто оказывается недостаточной для климатических зон с перепадами температур, особенно если резервуар стоит в неотапливаемом складе. Мы наблюдали ситуацию, когда клиент жаловался на постоянный перерасход электроэнергии холодильными установками. После аудита выяснилось, что мостики холода в местах крепления обшивки и негерметичные стыки изоляции приводили к потерям тепла до 15% в сутки. Решение потребовало полной переизоляции с использованием пенополиуретана (PUR) методом напыления и установки защитного кожуха из нержавеющей стали с полированной поверхностью.
В пивоварении резервуары 60 м3 часто используются как ЦКТ (цилиндро-конические танки) для дображивания. Здесь требования к внутренней поверхности еще выше: шероховатость Ra должна быть не более 0.4–0.6 мкм. Любая царапина или наплыв сварного шва станет местом прикрепления дрожжевых клеток и бактерий, которые невозможно вымыть стандартными процедурами CIP. Это приводит к браку целых партий пива и появлению посторонних привкусов. Компания ООО «Ганьсу Юрун Инженерные Тяжелые Технологии» применяет технологию электрохимической полировки сварных швов внутри емкости, что выравнивает структуру металла и повышает его коррозионную стойкость. Кроме того, для пивоварения критически важна система охлаждения. Обычно это рубашка с димпельной поверхностью (штампованные полусферы), которая увеличивает площадь теплообмена и турбулентность потока хладагента. Неправильный расчет шага димплеров или давления в рубашке может привести к локальному промерзанию продукта у стенки, что убивает культуру дрожжей.
Еще один важный аспект — автоматизация. Современный резервуар 60 м3 — это не просто сосуд, а часть автоматизированной линии. Он должен быть оснащен датчиками уровня (радарными или емкостными), датчиками температуры в нескольких точках (верх, середина, низ), манометрами и клапанами сброса давления/вакуума. Интеграция этих приборов в систему SCADA завода позволяет оператору контролировать процесс удаленно. Однако мы часто видим ошибку, когда дешевые китайские датчики устанавливаются без учета химической совместимости с моющими растворами. Через полгода мембрана датчика давления разъедается щелочью, и система начинает выдавать ложные аварийные сигналы, останавливая производство. При выборе комплектации настаивайте на использовании приборов известных брендов (Siemens, Endress+Hauser, Danfoss) или их сертифицированных аналогов с гарантией химической стойкости.
Для производителей соков и безалкогольных напитков ключевым фактором является скорость оборачиваемости. Резервуар 60 м3 должен обеспечивать быстрый цикл «заполнение-обработка-слив-мойка». Здесь важна конструкция перемешивающего устройства. Лопастные мешалки подходят для гомогенизации, но для предотвращения расслаивания пульпы лучше использовать пропеллерные мешалки с регулируемой частотой вращения. Мощность двигателя рассчитывается исходя из вязкости продукта: для воды достаточно 1.5–2.2 кВт, для пюре — до 5.5–7.5 кВт. Недооценка мощности приводит к тому, что мешалка «захлебывается» при пуске под нагрузкой, срабатывает тепловое реле, и процесс останавливается.
Риски импорта и критерии выбора надежного поставщика
Закупка крупногабаритного оборудования за рубежом всегда сопряжена с рисками, которые выходят далеко за рамки цены FOB. Первый и самый очевидный риск — логистика. Резервуар объемом 60 м3 в собранном виде имеет диаметр около 3.5–4 метра и высоту до 8–10 метров (в зависимости от конфигурации ног и крыши). Такие габариты часто превышают стандартные контейнерные ограничения и требуют перевозки на тралах или в открытом кузове с оформлением негабаритного груза. Если поставщик предлагает отправить емкость в разобранном виде (CKD — Completely Knocked Down) для экономии на фрахте, вы берете на себя риски качественной сборки на месте. Мы знаем случаи, когда при самостоятельной сборке на заводе заказчика нарушалась геометрия стыков, возникали протечки, и гарантия производителя аннулировалась из-за вмешательства третьих лиц. Сборка на заводе изготовителя с последующей гидропневмоиспытанием — единственный способ гарантировать герметичность.
Второй риск — соответствие стандартам. Пищевое оборудование должно соответствовать не только международным нормам (ISO, CE), но и локальным требованиям страны импортера. Для рынка СНГ и России это технические регламенты Таможенного союза (ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением»). Поставщик обязан предоставить паспорт изделия на русском языке, руководство по эксплуатации и сертификат соответствия EAC. Отсутствие этих документов сделает невозможным легальную эксплуатацию и постановку оборудования на учет в Ростехнадзоре. Ведущие производители, такие как ООО «Ганьсу Юрун Инженерные Тяжелые Технологии», имеют опыт прохождения всех необходимых сертификаций и предоставляют полный пакет документов вместе с оборудованием, включая чертежи и схемы P&ID.
Третий риск — скрытые расходы на модернизацию. Дешевый резервуар часто поставляется без необходимой арматуры, лестниц, площадок обслуживания или систем молниезащиты. Заказчик обнаруживает это только при получении груза и вынужден заказывать эти элементы отдельно, переплачивая за срочное изготовление и доставку. Прозрачный поставщик всегда включает в коммерческое предложение детальную спецификацию (BOM), где четко указано, что входит в базовую комплектацию, а что является опцией. Обратите внимание на качество окраски наружной поверхности. Для пищевых производств требуется использование красок на водной основе или специальных порошковых покрытий, не выделяющих летучих органических соединений (ЛОС) и устойчивых к влажной уборке. Дешевая эмаль начнет отслаиваться через полгода, создавая риск попадания частиц краски в продукт.
Четвертый риск — послепродажная поддержка. Что делать, если через три года выйдет из строя редуктор мешалки или потечет сальник? Если поставщик находится за тысячи километров и не имеет представителей в вашем регионе, простой линии может затянуться на недели. Выбирайте партнеров, которые предлагают долгосрочные сервисные контракты, наличие складов запасных частей или готовы оперативно выслать инженера для шеф-монтажа и обучения персонала. Опыт показывает, что наличие видеоинструкций по обслуживанию на родном языке и возможность удаленной диагностики через IoT-модули значительно снижают риски длительных простоев.
Экономическое обоснование: почему качественный резервуар окупается быстрее
Многие закупщики совершают ошибку, сравнивая только первоначальные капитальные затраты (CAPEX). Однако для промышленного оборудования решающим фактором является совокупная стоимость владения (TCO), которая включает энергопотребление, ремонты, потери продукта и простои. Давайте посчитаем на примере резервуара 60 м3 для хранения горячего сиропа. Дешевый вариант с изоляцией 50 мм и обычным ТЭНом стоит условно 20 000 USD. Премиальный вариант с изоляцией 80 мм из PUR, димпельной рубашкой и частотным приводом мешалки стоит 28 000 USD. Разница — 8 000 USD.
Теперь посмотрим на операционные расходы (OPEX). Из-за худшей изоляции дешевый резервуар теряет 12% тепла в сутки против 4% у премиального. Для поддержания температуры требуется дополнительный нагрев. При работе 300 дней в году перерасход электроэнергии составит около 15 000 кВт·ч. При тарифе 0.1 USD/кВт·ч это 1 500 USD в год. Кроме того, менее эффективное перемешивание приводит к неравномерному прогреву и локальному пригоранию сиропа у стенок. Потери продукта составляют примерно 0.5% от объема каждой партии. При 2 партиях в день и стоимости сиропа 1 USD/литр годовые потери составят: 60 000 л * 2 * 300 * 0.005 * 1 = 180 000 USD. Да, эта цифра кажется огромной, но она реалистична для высокорентабельных продуктов. Даже если потери будут в 10 раз меньше (18 000 USD), плюс энергопотребление (1 500 USD), мы получаем 19 500 USD ежегодных убытков. Таким образом, переплата в 8 000 USD окупается менее чем за полгода за счет снижения потерь сырья и энергии.
Добавьте сюда стоимость внепланового ремонта. Замена протекающего днища или вышедшего из строя редуктора на дешевом оборудовании часто требует остановки линии на 3–5 дней. Для среднего завода простой линии стоимостью 5 000 USD в сутки означает убыток в 15 000–25 000 USD. Надежное оборудование от проверенного производителя, такого как ООО «Ганьсу Юрун Инженерные Тяжелые Технологии», спроектировано с запасом прочности и комплектуется узлами с высоким ресурсом, что сводит вероятность внезапных поломок к минимуму в первые 5–7 лет эксплуатации. Инвестиция в качество — это страховка от кассовых разрывов и репутационных рисков.
Также стоит учесть ликвидность оборудования. Брендированный, сертифицированный резервуар с полным пакетом документов можно легко продать на вторичном рынке при модернизации производства, вернув до 40–50% стоимости. Безымянная емкость с неизвестной историей и отсутствием паспортов будет стоить только как лом нержавейки, цена которого в разы ниже стоимости готового изделия.
Процесс заказа и контроля качества: пошаговый алгоритм
Чтобы минимизировать риски и получить именно то, что нужно вашему производству, следуйте четкому алгоритму взаимодействия с поставщиком. Не ограничивайтесь обменом email-ами с запросом цены. Запросите технический опросный лист (Data Sheet), где будут указаны все параметры: среда, температура, давление, материал, тип изоляции, требования к поверхности, климатическое исполнение. На основе этого документа завод подготовит коммерческое предложение и предварительный чертеж (GA Drawing).
- Аудит технической документации. Внимательно изучите предложенный чертеж. Проверьте расположение патрубков (вход, выход, дренаж, вентиляция, люк-лаз, гнезда под датчики). Убедитесь, что высоты установки патрубков соответствуют вашей обвязке. Проверьте толщину стенок и марку стали. Если поставщик не указывает конкретную марку стали (например, просто пишет “Stainless Steel”), требуйте уточнения. Настаивайте на включении пункта о проведении гидропневмоиспытаний под давлением, превышающим рабочее на 25-30%.
- Инспекция производства (PSI). Для крупных заказов настоятельно рекомендуется нанять независимого инспектора или отправить своего представителя на завод перед отгрузкой. Инспектор должен проверить сертификаты на металл, качество сварных швов (визуально и, при необходимости, ультразвуком или рентгеном), геометрические размеры, качество полировки и окраски. Особое внимание уделите испытаниям на герметичность. Фото- и видеоотчет должен быть предоставлен вам до оплаты финального транша.
- Логистика и таможенное оформление. Заранее согласуйте условия поставки (Incoterms 2020). Для оборудования такого размера условия FCA (Free Carrier) или FOB (Free On Board) часто выгоднее, так как дают вам контроль над выбором экспедитора. Убедитесь, что упаковка соответствует морским или ж/д перевозкам: деревянная обрешетка, влагозащитная пленка, силикагель внутри емкости. Проверьте правильность заполнения инвойса и упаковочного листа для таможни: коды ТН ВЭД должны соответствовать реальному товару, чтобы избежать задержек и штрафов.
- Шеф-монтаж и пусконаладка. Даже если у вас есть свои монтажники, закажите услугу шеф-монтажа у поставщика. Инженер завода поможет правильно установить емкость, выставить уровни, подключить обвязку и провести первичный запуск. Это критически важно для сохранения гарантии. Во время пусконаладки обучите свой персонал правилам эксплуатации и обслуживания: как проводить CIP-мойку, как проверять сальники, как интерпретировать показания датчиков.
- Приемка в эксплуатацию. Подпишите акт приемки только после успешного проведения пробных партий продукта и проверки всех режимов работы (нагрев, охлаждение, перемешивание, слив). Сохраните всю документацию (паспорта, сертификаты, чертежи, инструкции) в архиве. Эти документы понадобятся при плановых проверках надзорных органов и для технического обслуживания.
Будущее резервуарного парка: тренды 2025-2026 годов
Индустрия пищевого оборудования движется в сторону большей интеллектуализации и экологичности. К 2026 году ожидается массовое внедрение «цифровых двойников» резервуаров. Датчики IoT будут передавать данные не только о текущем уровне и температуре, но и о вибрации подшипников мешалки, толщине стенки (с помощью ультразвуковых сенсоров) и качестве поверхности в реальном времени. Это позволит перейти от планово-предупредительных ремонтов к обслуживанию по фактическому состоянию, предотвращая аварии до их возникновения. Производители, игнорирующие эту тенденцию, рискуют остаться неконкурентоспособными на рынке, где прозрачность процессов становится требованием ритейлеров и потребителей.
Еще один тренд — энергонезависимость и рекуперация тепла. Современные резервуары все чаще оснащаются системами рекуперации тепла от горячих стоков CIP-мойки для предварительного подогреваincoming продукта. Использование солнечных панелей для питания вспомогательного оборудования (насосы, приводы) также набирает популярность, особенно в регионах с высокой инсоляцией. Материалы будущего включают композиты с нанопокрытиями, обладающими сверхгидрофобными свойствами, что практически исключает налипание продукта и снижает расход воды и моющих средств на 30-40%.
Стандарты безопасности также ужесточаются. Ожидается переход на новые версии стандартов ISO и ГОСТ, требующие обязательного наличия систем аварийного сброса давления нового поколения и более строгих требований к сейсмостойкости оборудования в определенных регионах. Покупая резервуар сегодня, вы должны закладывать запас по этим параметрам, чтобы оборудование оставалось актуальным и легальным в течение следующих 15-20 лет. Сотрудничество с инновационными компаниями, такими как ООО «Ганьсу Юрун Инженерные Тяжелые Технологии», которые инвестируют в R&D и следят за глобальными трендами, становится стратегическим преимуществом для любого пищевого предприятия.
Часто задаваемые вопросы
Какой срок изготовления резервуара 60 м3?
Стандартный срок производства занимает от 45 до 60 рабочих дней с момента подписания контракта и получения аванса. Этот период включает раскрой металла, сварку, механическую обработку, полировку, сборку, испытания и упаковку. Срочные заказы могут быть выполнены за 30 дней при условии доплаты за сверхурочную работу и приоритетное планирование, однако это возможно только при наличии свободных мощностей на заводе. Мы рекомендуем закладывать в свой график минимум 2 месяца на изготовление и 3-4 недели на доставку, чтобы избежать срывов запуска линии.
Можно ли модернизировать старый резервуар 60 м3 вместо покупки нового?
Да, модернизация возможна и часто экономически целесообразна, если корпус емкости находится в хорошем состоянии (нет сквозной коррозии, серьезных деформаций).Typичные работы включают замену изоляции, установку новой рубашки обогрева/охлаждения, замену мешалки и приводов, установку современных датчиков и автоматизированных клапанов. Однако, если внутренняя поверхность имеет глубокие язвы коррозии или нарушена геометрия, дешевле и безопаснее купить новый резервуар. Перед принятием решения необходимо провести дефектовку силами квалифицированных специалистов.
Какие гарантии вы предоставляете на сварные швы?
На все сварные соединения, выполненные нашими специалистами, предоставляется гарантия сроком от 12 до 24 месяцев в зависимости от условий эксплуатации и типа продукта. Гарантия покрывает дефекты, возникшие из-за нарушений технологии сварки (трещины, непровары, поры), приведшие к разгерметизации. Мы проводим 100% визуальный контроль и выборочный неразрушающий контроль (УЗК или капиллярный метод) каждого шва. В случае выявления гарантийного случая мы обязуемся устранить дефект своими силами и за свой счет, либо компенсировать стоимость ремонта на месте, если выезд специалиста невозможен.
Подходит ли резервуар 60 м3 для хранения спирта или агрессивных сред?
Да, но с обязательной адаптацией конструкции. Для спирта и легковоспламеняющихся жидкостей требуется исполнение во взрывозащищенном варианте (Ex-proof): взрывозащищенные двигатели мешалок, датчики, освещение и заземление для снятия статического электричества. Для агрессивных сред (кислоты, щелочи) необходимо использовать сталь AISI 316L или даже более стойкие сплавы (Duplex), а также специальные уплотнения (EPDM, Viton, PTFE). Стандартное исполнение для воды или молока не подойдет для таких задач без доработки.
Как осуществляется доставка негабаритного резервуара?
Доставка осуществляется автомобильным или железнодорожным транспортом в зависимости от локации завода и места назначения. Резервуар транспортируется в собранном виде на специальной низкорамной платформе (трейле) с оформлением разрешения на перевозку негабаритного груза. Мы берем на себя разработку схемы крепления, погрузочно-разгрузочные работы и сопровождение груза. Клиент получает трек-номер для отслеживания местоположения емкости в режиме реального времени. Все таможенные процедуры экспорта и импорта могут быть взяты на себя нами при работе на условиях DDP.
Заключение: ваш следующий шаг к эффективности
Резервуар 60 м3 — это сердце многих пищевых производств, от которого зависит стабильность выпуска продукции, ее качество и себестоимость. Ошибки на этапе выбора и закупки обходятся слишком дорого, чтобы рисковать, доверяясь сомнительным поставщикам с демпинговыми ценами. Инвестиции в качественное, сертифицированное оборудование от лидера отрасли, такого как ООО «Ганьсу Юрун Инженерные Тяжелые Технологии», окупаются за счет надежности, энергоэффективности и отсутствия простоев. Мы предлагаем не просто металлические емкости, а комплексные инженерные решения, адаптированные под ваши уникальные задачи, с полным циклом поддержки от проекта до сервиса.
Не позволяйте устаревшему оборудованию тормозить развитие вашего бизнеса. Получите индивидуальное коммерческое предложение и консультацию нашего инженера уже сегодня. Мы готовы обсудить ваш проект, рассчитать оптимальную конфигурацию и предложить лучшие условия поставки. Свяжитесь с нами сегодня, чтобы сделать первый шаг к модернизации вашего производства и обеспечению его лидерства на рынке.