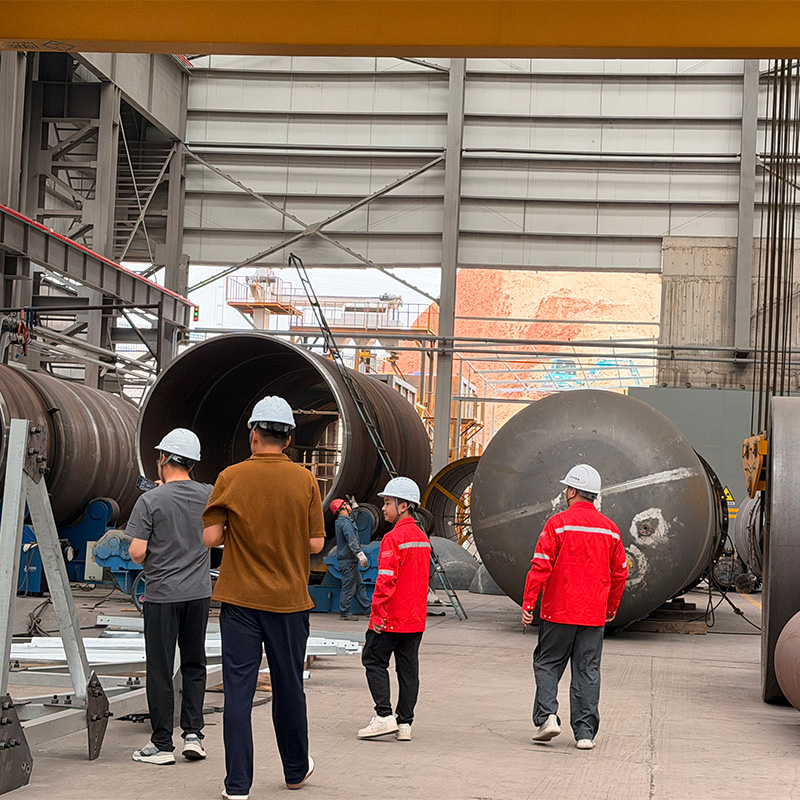
Проектирование резервуара 60 м3: опыт известного инженера-производителя
2026-05-31
- Почему проект резервуара 60 м³ требует инженерного подхода, а не шаблонного решения
- Критические параметры проектирования: от выбора стали до геометрии днища
- Расчет нагрузок и соответствие международным стандартам безопасности
- Технологии изготовления и контроль качества сварных соединений
- Монтаж на площадке: типичные ошибки и способы их предотвращения
- Экономическая эффективность и срок службы оборудования
- Заключение: надежность как основа промышленной безопасности
Почему проект резервуара 60 м³ требует инженерного подхода, а не шаблонного решения
Проектирование резервуары объемом ровно 60 кубических метров — это не просто выбор стандартной емкости из каталога. В нашей практике работы с нефтеперерабатывающими и химическими предприятиями мы неоднократно сталкивались с ситуацией, когда заказчик воспринимал этот объем как «промежуточный» и пытался сэкономить на расчетах, выбирая типовые решения. Результатом часто становились деформации обечайки при температурных расширениях или преждевременная коррозия сварных швов в зонах максимального напряжения. Резервуары такого объема занимают уникальную нишу: они уже слишком велики для простого складского хранения без учета гидростатики, но еще недостаточно массивны, чтобы оправдать применение сверхтяжелых фундаментов, используемых для гигантов в тысячи кубов. Именно здесь кроется главная ошибка — игнорирование индивидуального расчета нагрузок.
Когда мы говорим о 60 м³, речь идет о емкости высотой от 4 до 8 метров и диаметром от 3 до 5 метров в зависимости от конфигурации. На таких высотах давление столба жидкости на нижний пояс достигает критических значений, требующих увеличения толщины металла именно в этой зоне, а не по всей высоте. Многие поставщики предлагают листы одинаковой толщины для упрощения раскроя, что ведет к перерасходу металла на 15–20% или, что хуже, к недостаточной прочности. Наша компания, ООО «Ганьсу Юрун Инженерные Тяжелые Технологии», подходит к созданию таких емкостей как к сложному инженерному объекту, где каждый миллиметр стенки обоснован расчетом на прочность и устойчивость.
В этой статье мы разберем реальный опыт разработки подобных систем, опираясь на требования международных стандартов и специфику эксплуатации в суровых климатических условиях. Вы узнаете, почему геометрия днища влияет на срок службы больше, чем марка стали, и какие скрытые риски ждут при монтаже оборудования, спроектированного без учета реальных условий площадки. Мы не будем давать абстрактных советов — только конкретные цифры, допущенные ошибки и проверенные методы их устранения.
Критические параметры проектирования: от выбора стали до геометрии днища
Выбор материала является первым и самым важным этапом, определяющим судьбу всего проекта. Для резервуара объемом 60 м³, предназначенного для хранения агрессивных сред или нефтепродуктов, наиболее распространенным выбором становится сталь марки Ст3сп5 или ее аналоги типа Q235B/Q345R в зависимости от требуемого класса прочности. Однако слепое следование маркировке без анализа химического состава партии может привести к катастрофе. В одном из наших ранних проектов мы столкнулись с тем, что поставщик металла предоставил сертификат, где содержание серы было на верхней границе допуска. При сварке это привело к образованию горячих трещин в околошовной зоне, которые проявились только после гидроиспытаний под давлением. Мы были вынуждены вырезать дефектные участки и проводить повторную сварку с предварительным подогревом, что увеличило сроки сдачи объекта на две недели.
Толщина стенок рассчитывается не интуитивно, а строго по формулам, учитывающим избыточное давление, гидростатическое давление столба жидкости и прибавку на коррозию. Для вертикального цилиндрического резервуара 60 м³ минимальная толщина нижнего пояса обычно составляет от 6 до 8 мм, если продукт не обладает высокой агрессивностью. Верхние пояса могут быть тоньше — 4–5 мм, что позволяет снизить металлоемкость конструкции. Важно понимать: экономия на толщине металла верхних колец допустима только при условии качественной автоматической сварки, обеспечивающей плавный переход напряжений. Ручная дуговая сварка на таких стыках часто создает концентраторы напряжений, которые становятся очагами усталостного разрушения через 3–5 лет эксплуатации.
Геометрия днища — это тот элемент, который чаще всего недооценивают конструкторы-новички. Плоское днище для объема 60 м³ применимо только при диаметре до 3 метров и невысоком давлении. Во всех остальных случаях мы настоятельно рекомендуем использовать коническое или сферическое (торосферическое) днище. Конусность позволяет продукту самотеком стекать к дренажному патрубку, исключая образование застойных зон, где скапливается шлам и вода. Это особенно критично для нефтепереработки, где наличие водяной подушки ускоряет коррозию. Сферическое днище лучше работает на внутреннее давление, распределяя нагрузку равномерно по всей поверхности, но его изготовление требует более сложной оснастки и квалифицированных вальцовщиков.
При проектировании также необходимо учитывать температурные деформации. Металл расширяется и сжимается при изменении температуры окружающей среды и продукта. Для резервуара высотой 6 метров разница в длине между зимой (-30°C) и летом (+40°C) может достигать нескольких миллиметров. Если конструкция жестко закреплена к фундаменту без компенсирующих элементов или скользящих опор, эти деформации вызовут разрыв сварных швов у основания. Мы всегда предусматриваем анкерные устройства, позволяющие нижнему поясу слегка смещаться в радиальном направлении, снимая тем самым критические напряжения. Игнорирование этого фактора — прямая дорога к аварийной ситуации в первый же сезон эксплуатации.
Расчет нагрузок и соответствие международным стандартам безопасности
Любой профессиональный проект резервуара должен базироваться на четком соблюдении нормативной базы. В зависимости от региона эксплуатации и требований заказчика, мы ориентируемся на стандарты API 650 (США), EN 14015 (Европа) или ГОСТ 31385 (Россия/СНГ). Эти документы регламентируют не только прочностные характеристики, но и методы контроля качества, допуски на изготовление и правила проведения испытаний. Например, стандарт API 650 требует обязательного проведения вакуум-теста всех сварных швов днища и нижнего пояса перед гидроиспытаниями. Это позволяет выявить сквозные дефекты, которые не видны при визуальном осмотре. Пренебрежение этим этапом в угоду скорости монтажа недопустимо.
Ветровая и снеговая нагрузка — еще один критический параметр, особенно для открытых площадок в северных широтах. Пустой резервуар представляет собой огромную парусность. При сильном ветре возникают вибрации, которые могут привести к потере устойчивости оболочки (эффект «хлопанья» стен). Для емкостей 60 м³ часто достаточно одного усиливающего кольца жесткости в верхней трети корпуса, но в регионах с ураганными ветрами может потребоваться дополнительная система внешних ребер или растяжек. Мы проводим расчеты устойчивости с коэффициентом запаса не менее 2,5, учитывая возможные резонансные явления. Один из наших клиентов в Сибири столкнулся с проблемой деформации крыши незакрепленного резервуара во время шторма, хотя сам корпус выдержал. После этого мы внедрили обязательную проверку динамической устойчивости для всех проектов высотой более 5 метров.
Сейсмическая активность также играет роль, если объект строится в нестабильных регионах. Жидкость внутри резервуара при землетрясении начинает колебаться (слешинг-эффект), создавая ударные волны о стенки и крышу. Динамические нагрузки могут многократно превышать статические. Расчет проводится методом спектрального анализа, где учитываются периоды собственных колебаний жидкости и конструкции. Для 60-кубовых емкостей это часто означает необходимость усиления связей между поясами и использования более пластичных сталей, способных поглощать энергию удара без хрупкого разрушения.
Сертификация оборудования — это не просто бумажная формальность, а подтверждение того, что проект прошел независимую экспертизу. Наши резервуары соответствуют требованиям Технического регламента Таможенного союза ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением». Это включает в себя проверку конструкторской документации, аттестацию сварочных технологий и контроль качества материалов. Наличие сертификата соответствия и разрешения Ростехнадзора (или аналогичного органа в стране эксплуатации) является обязательным условием для ввода объекта в эксплуатацию. Без этих документов страховые компании откажут в покрытии рисков, а проверяющие органы остановят работу предприятия.
Технологии изготовления и контроль качества сварных соединений
Процесс производства резервуара начинается с подготовки металла. Листы подвергаются входному контролю: проверяется толщина ультразвуковым дефектоскопом, проводится спектроскопический анализ химического состава. Затем следует дробеструйная очистка до степени Sa 2.5, что обеспечивает удаление окалины и ржавчины, мешающих качественной сварке. Раскрой листов выполняется на станках с ЧПУ, что гарантирует высокую точность геометрии деталей. Ошибка в раскрое даже на 2–3 мм может привести к тому, что при сборке кольца получится эллипсом вместо круга, что нарушит равномерность распределения напряжений.
Сборка корпуса осуществляется двумя основными методами: полистовая сборка и монтаж из рулонных заготовок. Для объема 60 м³ чаще применяется полистовой метод, так как он позволяет использовать листы стандартных размеров без сложной транспортировки свернутых цилиндров. Сборка ведется на стапеле с использованием временных технологических приспособлений. Вертикальные швы выполняются автоматически или полуавтоматически в среде защитных газов (MIG/MAG), что обеспечивает глубокое проплавление и отсутствие пор. Горизонтальные швы между поясами часто варятся с двух сторон с обязательной разделкой кромок.
Контроль качества сварных швов — многоступенчатый процесс. Первичный визуальный осмотр проводится после каждого прохода. Затем следует неразрушающий контроль (НК): радиографический (рентген) или ультразвуковой метод. Мы используем рентгенографию для ответственных узлов (угловые швы, патрубки) и ультразвук для протяженных стыковых швов. Согласно стандартам, должно быть проверено не менее 10% длины швов для резервуаров III класса опасности, но для критических применений мы увеличиваем этот процент до 100%. Любой обнаруженный дефект (пора, непровар, трещина) подлежит исправлению с последующим повторным контролем.
Особое внимание уделяется качеству окраски и антикоррозионной защите. Перед нанесением покрытия поверхность обезжиривается и грунтуется. Для внутренних поверхностей, контактирующих с агрессивными средами, применяются эпоксидные или фенольные покрытия толщиной не менее 200 мкм. Наружная часть окрашивается атмосферостойкими эмалями с УФ-фильтрами. В нашей компании ООО «Ганьсу Юрун Инженерные Тяжелые Технологии» действует лаборатория контроля лакокрасочных покрытий, где проверяется адгезия, толщина слоя и отсутствие пор. Нарушение технологии окраски сводит на нет все преимущества дорогой стали: коррозия начнется уже в первый год эксплуатации.
Монтаж на площадке: типичные ошибки и способы их предотвращения
Даже идеально изготовленный резервуар можно испортить неграмотным монтажом. Транспортировка элементов к месту установки требует тщательной планировки. Крупногабаритные кольца доставляются тралами, а листы — в пакетах. При разгрузке кранами необходимо использовать мягкие стропы и траверсы, чтобы не повредить кромки и геометрию изделий. Часто мы видим, как монтажники используют ломы для правки деформированных при перевозке листов, нанося насечки и царапины, которые становятся центрами коррозии. Любые механические повреждения должны быть заварены и зашлифованы до начала сборки.
Фундамент под резервуар 60 м³ должен быть подготовлен с особой тщательностью. Поверхность кольца фундамента проверяется нивелиром: перепад высот не должен превышать 3–5 мм на всем периметре. Если фундамент имеет уклон, резервуар встанет криво, что приведет к неравномерной нагрузке на стенки и заклиниванию плавающей крыши (если она предусмотрена). Под днище обязательно укладывается песчаная подушка с уклоном к центру для стока воды, либо специальное основание из бетонных плит. Гидроизоляция фундамента обязательна, чтобы грунтовая влага не поднималась капиллярным путем к металлу днища.
Сборка на месте производится методом наращивания поясов снизу вверх или сверху вниз. При использовании автокранов важно соблюдать очередность сварки швов, чтобы избежать коробления конструкции от термических напряжений. Мы рекомендуем варить швы небольшими участками вразброску, давая металлу остыть. Монтаж лестниц, площадок обслуживания и трубопроводной обвязки выполняется после завершения основных сварочных работ и проверки геометрии корпуса. Навеска тяжелого оборудования на незаполненный резервуар может вызвать локальные деформации стенок.
Гидравлические испытания — финальная стадия монтажа. Резервуар заполняется водой постепенно, с выдержкой на каждом уровне для осмотра швов. Давление создается столбом воды, превышающим расчетный уровень на 10–20 см. Время выдержки под нагрузкой составляет не менее 24 часов. В это время проводится постоянный мониторинг осадки фундамента. Если фундамент проседает неравномерно, испытания немедленно прекращаются. После слива воды проводится визуальный осмотр на предмет остаточных деформаций. Только успешное прохождение гидроиспытаний дает право на сдачу объекта заказчику.
Экономическая эффективность и срок службы оборудования
Стоимость владения резервуаром складывается не только из цены покупки, но и из затрат на обслуживание, ремонты и простои. Дешевый резервуар, сделанный из тонкого металла с нарушением технологии сварки, начнет течь через 3–4 года. Затраты на его замену или капитальный ремонт превысят первоначальную экономию в разы. Качественный проект, реализованный с соблюдением всех норм, служит 20–25 лет и более. При этом расходы на антикоррозионную защиту и периодические inspections минимальны.
Энергоэффективность также зависит от конструкции. Правильно рассчитанная теплоизоляция снижает потери тепла (или холода) продукта, экономя энергию на подогрев или охлаждение. Для 60-кубовых емкостей, хранящих вязкие нефтепродукты, затраты на поддержание температуры могут составлять значительную часть операционного бюджета. Применение современных изоляционных материалов и конструкций кожуха позволяет сократить эти потери на 30–40%.
Универсальность конструкции позволяет адаптировать резервуар под changing needs производства. Модульная система патрубков и люков дает возможность менять схему подключения или внедрять новые системы мониторинга уровня и давления без серьезной переделки корпуса. Это особенно важно для химических производств, где ассортимент продукции может меняться. Инвестиции в качественный проект сегодня — это гарантия гибкости и надежности вашего бизнеса завтра.
Часто задаваемые вопросы
Какой минимальный срок изготовления резервуара 60 м³?
Стандартный цикл производства занимает от 4 до 6 недель с момента утверждения чертежей. Этот срок включает раскрой металла, вальцовку, сварку, контроль качества и окраску. Ускорение процесса возможно за счет работы в две смены, но не рекомендуется сокращать время на контроль качества, так как это повышает риск брака. Срочные заказы выполняются за 3 недели при наличии задела металла на складе.
Можно ли использовать резервуар для пищевых продуктов?
Да, но только при условии использования специальной стали (например, AISI 304 или 316) и пищевой окраски или электрополировки внутренней поверхности. Технология сварки должна исключать любые загрязнения шва. Требуется отдельный сертификат соответствия санитарным нормам. Обычные резервуары для нефти и химикатов не подходят для пищевых целей без глубокой модернизации.
Нужен ли фундамент для резервуара такого объема?
Обязательно. Даже для наземных резервуаров требуется подготовленное основание. Обычно это железобетонное кольцо с песчаной подушкой внутри. Фундамент распределяет нагрузку на грунт и защищает днище от влаги. Отсутствие фундамента приведет к неравномерной осадке и деформации корпуса в течение первого года эксплуатации.
Какие гарантии вы предоставляете на оборудование?
Мы предоставляем гарантию 12 месяцев с момента ввода в эксплуатацию, но не более 18 месяцев с даты отгрузки. Гарантия покрывает дефекты материалов и изготовления. В течение гарантийного периода мы бесплатно устраняем любые выявленные недостатки. Также предлагаем расширенные сервисные контракты на постгарантийное обслуживание.
Возможна ли доставка и монтаж в удаленные регионы?
Да, мы организуем доставку крупногабаритных грузов любым видом транспорта (авто, ж/д, море) до площадки заказчика. Наши шеф-монтажные бригады выезжают в любую точку мира для контроля сборки и пуска оборудования. Мы берем на себя решение всех логистических вопросов и таможенного оформления.
Заключение: надежность как основа промышленной безопасности
Проектирование и изготовление резервуара объемом 60 м³ — это задача, требующая баланса между экономической целесообразностью и безусловной безопасностью. Опыт показывает, что попытки сэкономить на этапе проектирования или выбрать поставщика с сомнительной репутацией оборачиваются многомиллионными убытками в будущем. Надежный резервуар — это не просто емкость для жидкости, это ключевой элемент технологической цепочки, от которого зависит бесперебойность всего производства.
Компания ООО «Ганьсу Юрун Инженерные Тяжелые Технологии» готова взять на себя полную ответственность за ваш проект: от разработки индивидуального решения до монтажа и сервисного обслуживания. Мы понимаем специфику работы в сложных условиях и предлагаем оборудование, проверенное временем и практикой. Наши специалисты готовы провести аудит ваших требований и предложить оптимальное техническое решение, которое прослужит десятилетия.
Не рискуйте безопасностью своего предприятия. Доверьте создание критически важной инфраструктуры профессионалам с подтвержденной экспертизой. Свяжитесь с нами сегодня для получения детальной консультации и расчета стоимости вашего проекта. Мы поможем вам выбрать правильное решение, которое обеспечит стабильность и эффективность вашего бизнеса.