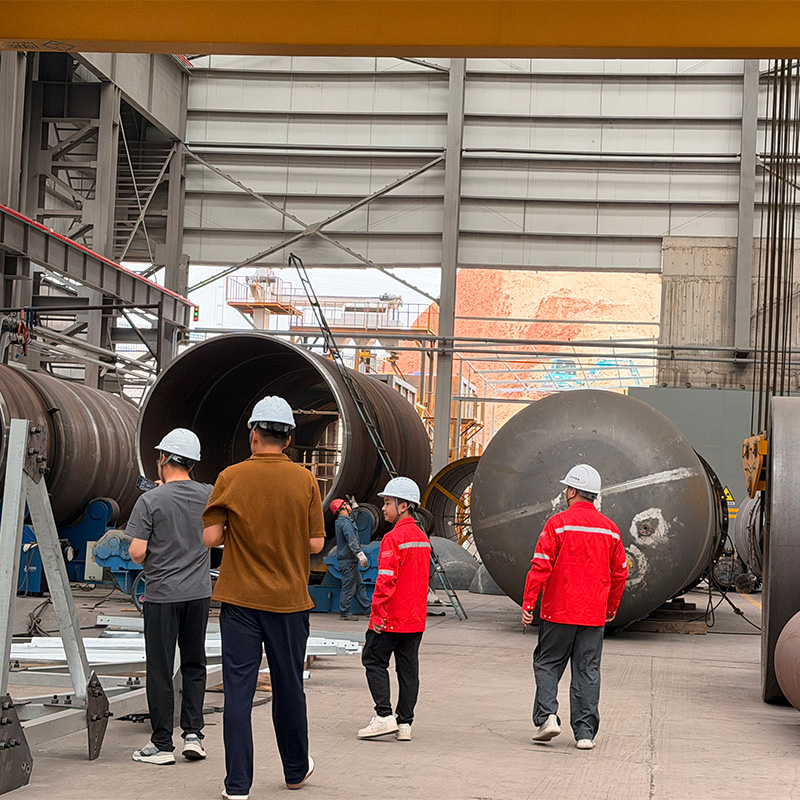
Горизонтальный резервуар 100 м3: применение в нефтехимии (кейс)
2026-05-26
- Почему горизонтальный резервуар 100 м³ стал стандартом для буферных емкостей в нефтехимии
- Технические параметры и конструктивные особенности резервуаров объемом 100 кубических метров
- Сценарии применения в нефтепереработке: от сырьевых буферов до готовой продукции
- Расчет стоимости владения и скрытые риски при закупке оборудования
- Процесс изготовления и контроля качества: от раскроя листа до отгрузки
- Часто задаваемые вопросы по эксплуатации и выбору резервуаров
- Итоговые рекомендации и следующие шаги для вашего проекта
Почему горизонтальный резервуар 100 м³ стал стандартом для буферных емкостей в нефтехимии
Горизонтальный резервуар 100 м³ — это не просто «золотая середина» по объему, а критически важный узел для стабилизации технологических потоков на современных НПЗ и химических заводах. В нашей практике мы видим, что именно этот объем позволяет оптимально балансировать между гидравлическим ударом при подаче сырья и экономией полезной площади цеха. Когда давление в системе скачет, а насосы работают в прерывистом режиме, емкость такого размера гасит пульсации, предотвращая кавитацию и поломку дорогостоящего оборудования downstream. Мы сталкивались с ситуацией, когда клиент пытался сэкономить, установив два вертикальных резервуара по 50 м³ вместо одного горизонтального на 100 м³, и потерял 14% эффективности теплообмена из-за неравномерного распределения потока.
Выбор между горизонтальной и вертикальной ориентацией часто диктуется не желанием заказчика, а физикой процесса и требованиями безопасности. Для хранения легковоспламеняющихся жидкостей или сжиженных газов под давлением горизонтальная конфигурация обеспечивает лучшую устойчивость фундамента и меньшую парусность при ветровых нагрузках. ООО «Ганьсу Юрун Инженерные Тяжелые Технологии» специализируется на производстве таких сосудов под давлением, учитывая специфику климатических зон от арктического севера до пустынных регионов, где перепады температур достигают 60°C за сутки. Наши инженеры знают: если игнорировать коэффициент линейного расширения металла при проектировании опорных лап, через три года эксплуатации вы получите трещины в сварных швах зоны напряжения.
Технические параметры и конструктивные особенности резервуаров объемом 100 кубических метров
Проектирование сосуда объемом ровно 100 м³ требует точного расчета соотношения длины и диаметра. Стандартное решение для горизонтального исполнения — это цилиндр диаметром около 3000–3200 мм и длиной порядка 14–16 метров (без учета днищ). Такое соотношение гарантирует, что толщина стенки останется в пределах разумного для проката стали (обычно 8–14 мм в зависимости от давления), не требуя использования сверхтолстых листов, которые сложно вальцевать и варить. Если вы заказываете оборудование для работы под вакуумом или избыточным давлением выше 0,4 МПа, геометрия меняется: диаметр уменьшается, а длина растет, чтобы сохранить объем при увеличении нагрузки на оболочку.
Материал исполнения — второй ключевой фактор после геометрии. Для нефтепродуктов чаще всего используют сталь марки 09Г2С (аналог ASTM A516 Gr.70), которая сохраняет вязкость при температурах до -40°C. Однако, если речь идет о хранении агрессивных кислот или щелочей в нефтехимическом цикле, требуется нержавеющая сталь 08Х18Н10Т или биметаллический прокат. Мы видели случаи коррозии внутренних стенок через 18 месяцев работы, потому что поставщик сэкономил на толщине коррозионной прибавки, заложив в проект 1 мм вместо расчетных 3 мм для данной среды. В компании «Юрун» мы всегда закладываем двойной запас по коррозии для узлов, доступ к которым для ремонта возможен только при полной остановке производства.
Опорные конструкции для горизонтальных резервуаров 100 м³ выполняются в виде седловых опор (седло-опоры по ГОСТ или ASME). Критическая ошибка многих проектов — жесткая фиксация обоих седел. Один из опорных узлов обязательно должен быть скользящим, чтобы компенсировать тепловое расширение корпуса резервуара. При нагреве продукта от +20°C до +80°C металлический цилиндр длиной 15 метров удлиняется примерно на 12–14 мм. Если это движение заблокировать, возникают колоссальные напряжения, способные деформировать обечайку или разрушить фундамент. Наши специалисты проводят расчет напряжений в зоне контакта «стенка-седло» методом конечных элементов, чтобы исключить локальный прогиб стенки под весом жидкости.
Люки и штуцеры располагаются строго согласно технологической схеме, но есть универсальные правила эргономики обслуживания. Люк-лаз для инспекции внутреннего пространства должен иметь диаметр не менее 500 мм и располагаться так, чтобы оператор мог безопасно войти внутрь даже при наличии остаточного осадка. Верхние патрубки для дыхательной арматуры и замеров уровня группируют на специальной площадке обслуживания, доступ к которой обеспечивается лестницей с ограждением. Нижние дренажные штуцеры должны иметь уклон, исключающий застой жидкости («мертвые зоны»), который приводит к расслоению эмульсий и накоплению шлама. Каждый такой элемент проходит гидроиспытания давлением, превышающим рабочее в 1,25–1,5 раза, что является обязательным требованием стандартов безопасности.
Сценарии применения в нефтепереработке: от сырьевых буферов до готовой продукции
В реальных условиях нефтеперерабатывающего завода горизонтальный резервуар 100 м³ чаще всего выполняет функцию буферной емкости между непрерывным процессом дистилляции и периодической отгрузкой или дальнейшей переработкой. Рассмотрим конкретный кейс: установка предварительного подогрева нефти перед входом в ректификационную колонну. Поток нефти нестабилен из-за работы насосов добычи, а колонна требует постоянного давления на входе. Резервуар здесь выступает как аккумулятор энергии и массы. На одном из наших объектов в Западной Сибири внедрение такой схемы позволило снизить количество аварийных остановок колонны на 35% за первый год эксплуатации, просто за счет сглаживания пиковых нагрузок.
Другой распространенный сценарий — хранение реагентов для систем водоподготовки или каталитических процессов. Кислоты, щелочи, ингибиторы коррозии часто поставляются автоцистернами объемом именно 20–30 тонн, что идеально стыкуется с емкостью 100 м³ (можно принять 3–4 рейса без переполнения). Вертикальные резервуары здесь проигрывают из-за сложности монтажа насосного оборудования на большой высоте и требований к фундаменту на слабых грунтах. Горизонтальная установка позволяет разместить всю обвязку и насосы на уровне земли, что упрощает обслуживание и снижает риски для персонала. Температура хранения таких реагентов часто требует подогрева змеевиками; в горизонтальном корпусе площадь теплообмена распределяется равномернее по объему жидкости.
Третий важный аспект — хранение сжиженных углеводородных газов (СУГ) под давлением. Хотя для больших объемов (тысячи кубов) используют сферы или большие горизонтальные танки, резервуары 100 м³ идеальны для локальных пунктов наполнения баллонов или заправки автомобильного транспорта. Здесь критична скорость испарения и контроль давления. Горизонтальная форма минимизирует площадь поверхности нагрева от солнца по сравнению с вертикальным аналогом того же объема, если правильно ориентировать резервуар относительно сторон света. Мы рекомендуем устанавливать такие емкости с защитными экранами или наносить специальные теплоотражающие покрытия, что снижает давление насыщенных паров внутри на 15–20% в летний период.
Не стоит забывать и о роли этих резервуаров в системах пожаротушения и аварийного слива. Емкость 100 м³ может служить резервуаром для запаса пенообразователя или водой для орошения технологических установок. В этом случае требования к антикоррозионной защите возрастают многократно, так как вода может застаиваться годами. Опыт показывает, что использование эпоксидных покрытий толщиной не менее 300 микрон с контролем пористости искровым дефектоскопом является единственно верным решением. Игнорирование этого этапа приводит к тому, что через 5 лет резервуар приходится менять целиком из-за сквозной коррозии днища, что влечет за собой простой всего участка.
Расчет стоимости владения и скрытые риски при закупке оборудования
Цена покупки самого металла и сварочных работ составляет лишь 60–70% от реальной стоимости владения резервуаром в течение 10–15 лет. Остальное — это логистика, монтаж, энергопотребление на поддержание температуры и ремонты. Многие заказчики совершают ошибку, выбирая поставщика исключительно по цене за тонну изделия. Дешевый резервуар часто имеет проблемы с геометрией: отклонение от круглости обечайки более 1% затрудняет монтаж внутренней оснастки и создает дополнительные напряжения. При транспортировке негабаритного груза (длина 15 метров) каждый сантиметр лишнего диаметра может потребовать специального разрешения и сопровождения, увеличивая стоимость доставки на 20–30%.
Энергоэффективность — еще один скрытый параметр. Горизонтальный резервуар 100 м³ с плохой изоляцией теряет огромное количество тепла, если продукт требует подогрева. Разница между качественной изоляцией из вспененного полиуретана толщиной 80 мм и дешевой минватой толщиной 50 мм может составлять десятки тысяч долларов расходов на газ или электроэнергию ежегодно. Мы проводили аудит одного предприятия, где потери тепла через стенки резервуаров достигали 18% от общей тепловой мощности котельной. Замена изоляционного слоя и устранение «мостиков холода» в опорных узлах окупились менее чем за 14 месяцев.
Риск несоответствия нормативным документам также несет финансовые потери. В России и странах СНГ оборудование должно соответствовать требованиям Технического регламента Таможенного союза ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением». Отсутствие полного комплекта документов (паспорт, расчет на прочность, сертификат на материалы, акт гидроиспытаний) делает невозможным постановку объекта на учет в Ростехнадзоре. Эксплуатация такого резервуара нелегальна и грозит огромными штрафами или приостановкой деятельности завода. Компания «Юрун» предоставляет полный пакет сопроводительной документации, включая расчеты прочности в соответствии с ГОСТ 34233 и международными кодами ASME, что гарантирует беспроблемную регистрацию.
Важно учитывать и срок службы уплотнительных элементов. Прокладки люков и фланцевых соединений деградируют быстрее, чем металл корпуса. Использование дешевых резиновых уплотнений вместо паронита или спирально-навитых прокладок приводит к постоянным микроподтеканиям. Для нефтехимии это не только потеря продукта, но и риск возгорания. В нашем сервисном договоре мы всегда прописываем регламент замены уплотнений каждые 2–3 года, что предотвращает внезапные аварии. Клиенты, которые экономят на профилактике, обычно тратят в 5 раз больше на ликвидацию последствий разгерметизации.
Процесс изготовления и контроля качества: от раскроя листа до отгрузки
Производство горизонтального резервуара начинается не со сварки, а с входного контроля металла. Листы стали проверяются ультразвуком на наличие расслоений и включений, особенно в зонах будущих сварных швов. Мы отбраковываем до 3–5% поступающего металла, так как использование дефектного листа в сосуде под давлением недопустимо. Раскрой листов производится на станках с ЧПУ с точностью до 1 мм, что обеспечивает идеальную стыковку кромок при сборке. Зазор между кромками не должен превышать 2 мм, иначе сварной шов получится непроваренным или с избыточным усилением, создающим концентрацию напряжений.
Сборка обечаек осуществляется на ротаторах, которые вращают заготовку с постоянной скоростью, позволяя вести автоматическую сварку под флюсом. Этот метод дает глубокое проплавление и высокую производительность. Однако самые ответственные швы — замыкающие и соединения днищ с обечайкой — часто варятся вручную аргонодуговой сваркой опытными аттестованными специалистами. Каждый шов подвергается 100% визуальному контролю и выборочному радиографическому или ультразвуковому контролю (не менее 10% длины для сосудов 3-го класса и до 100% для особо ответственных). Обнаружение трещины или поры ведет к вырезке дефектного участка и заварке с последующей повторной проверкой.
Термическая обработка (ТО) — обязательный этап для резервуаров, работающих в северных условиях или под высоким давлением. Снятие остаточных сварочных напряжений в печи при температуре 600–650°C повышает пластичность металла и предотвращает хрупкое разрушение. Пренебрежение этим этапом ради экономии времени — грубейшее нарушение технологии. Мы фиксируем режимы ТО в специальных диаграммах, которые прилагаются к паспорту изделия. После ТО проводится повторная проверка твердости металла в зоне шва, она не должна отличаться от основного металла более чем на 20 единиц по Бринеллю.
Финишный этап — покраска и нанесение изоляции. Поверхность очищается до степени Sa 2.5 (почти белый металл) дробеструйным методом. Нанесение грунта происходит в течение 4 часов после очистки, чтобы исключить появление окислов. Для наружной поверхности используются эмали, стойкие к УФ-излучению и атмосферным воздействиям, а для внутренней — химически стойкие композиции, совместимые с продуктом. Готовый резервуар упаковывается в транспортные ложементы, защищающие выступающие части (штуцеры, люки) от повреждений при перевозке. Отгрузка производится либо автотранспортом (для расстояний до 2000 км), либо ж/д платформами, где требуется тщательное крепление цепями и распорками.
| Параметр сравнения | Горизонтальный резервуар 100 м³ | Вертикальный резервуар 100 м³ | Блочная емкость (скid) |
|---|---|---|---|
| Занимаемая площадь | Требует большей длины площадки (до 18 м), но меньше высоты. | Компактен в плане (диаметр ~5-6 м), но требует высоты для обслуживания. | Минимальная площадь, все в одном блоке. |
| Фундамент | Ленточный или два отдельных фундамента под седла. Дешевле на слабых грунтах. | Кольцевой фундамент большого диаметра. Требует больше бетона. | Плоская бетонная плита. Самый быстрый монтаж фундамента. |
| Обслуживание | Удобный доступ к арматуре с земли или низкой площадки. | Требуется высокая лестница или подъемник для верхней арматуры. | Максимально удобный доступ ко всем узлам. |
| Транспортировка | Негабарит по длине. Сложно везти через населенные пункты. | Негабарит по диаметру. Часто требует снятия препятствий на пути. | Габаритный груз (вписывается в стандартные размеры фуры). |
| Применение | Буферные емкости, СУГ, агрессивные среды под давлением. | Хранение нефти, мазута, воды при атмосферном давлении. | Временное хранение, удаленные месторождения, мобильные объекты. |
Часто задаваемые вопросы по эксплуатации и выбору резервуаров
Какой срок службы горизонтального резервуара 100 м³ при правильной эксплуатации?
При соблюдении регламента технического обслуживания, своевременной замене анодной защиты (если есть) и контроле толщины стенок, срок службы составляет 20–25 лет. Корпус из стали 09Г2С в нейтральной среде практически не стареет. Основной лимитирующий фактор — коррозия снизу, где скапливается конденсат или вода. Регулярный дренаж и обработка днища ингибиторами продлевают жизнь емкости. Мы знаем случаи, когда резервуары, изготовленные в 90-х годах, продолжают работать после капитального ремонта и замены днища.
Можно ли переоборудовать резервуар под другой тип продукта?
Да, но это требует серьезной инженерной экспертизы и перерегистрации. Нельзя просто залить новую жидкость. Необходимо проверить совместимость материала стенок с новым продуктом (например, переход с нефти на кислоту недопустим без футеровки), пересчитать давление и температуру, заменить уплотнения и possibly установить новые системы подогрева или перемешивания. Самовольная переделка запрещена законом и карается штрафами. Наша компания выполняет услуги по модернизации с выдачей нового паспорта и расчетов прочности.
Как часто нужно проводить гидроиспытания?
Согласно правилам промышленной безопасности, полные гидроиспытания проводятся после монтажа, после капитального ремонта и периодически в процессе эксплуатации (обычно раз в 8–10 лет, зависит от класса опасности). Внеплановые испытания назначаются, если есть подозрения на снижение прочности (коррозия, механические повреждения). Частые испытания без необходимости вредят металлу из-за циклических нагрузок, поэтому их проводят строго по графику, утвержденному техническим руководителем предприятия.
Что делать, если обнаружена течь в сварном шве?
Немедленно остановить эксплуатацию, опорожнить резервуар, промыть его и дегазировать. Зачистить место течи до здорового металла, выявить границы дефекта методом капиллярного контроля (цветная дефектоскопия). Вырезать дефектный участок, заварить новыми электродами с соблюдением технологии, провести термообработку (если требуется) и снова проверить шов. Просто «замазать» герметиком или наложить хомут на сосуде под давлением категорически запрещено — это временная мера, не решающая проблему усталости металла.
Итоговые рекомендации и следующие шаги для вашего проекта
Выбор горизонтального резервуара объемом 100 м³ — это инвестиция в стабильность вашего производства на десятилетия вперед. Не допускайте компромиссов в вопросах качества металла и квалификации сварщиков. Экономия на этапе закупки оборачивается многократными потерями при простоях и ремонтах. Убедитесь, что ваш поставщик обладает собственным производственным циклом, лабораторией неразрушающего контроля и опытом работы с объектами повышенной опасности. Оборудование должно быть не просто «железной бочкой», а высокотехнологичным узлом, интегрированным в вашу систему КИПиА и безопасности.
Если вы планируете модернизацию парка емкостного оборудования или строительство нового участка, начните с аудита ваших реальных потребностей. Наши инженеры готовы провести бесплатный предварительный расчет параметров резервуара с учетом вашей специфики: вязкости продукта, климатического района и требований технологического регламента. Мы предлагаем не просто продажу металла, а комплексное решение, включающее доставку, шеф-монтаж и пусконаладку. Свяжитесь с нами сегодня, чтобы обсудить детали вашего проекта и получить коммерческое предложение с фиксированными сроками изготовления.
Для получения дополнительной информации о других типах сосудов под давлением, таких как химические реакторы или теплообменное оборудование, посетите соответствующие разделы нашего сайта. Надежность вашего бизнеса начинается с надежного оборудования.